
全国服务热线
400-888-8888
产品视频
您当前的位置: 首页 > 新闻中心 > 产品视频

群里问的数控车床桁架机械手对刀步骤一次说清

2026-10-15
0
群里问的数控车床桁架机械手对刀步骤一次说清
产品详情
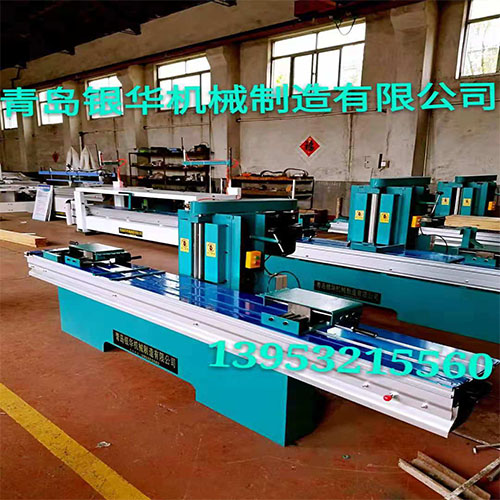
说到数控车床桁架机械手怎么对,十个人里得有八个第一反应就是上网搜一搜。但搜出来的东西要么太泛,要么太旧,真正能用上的不多。这里结合实际项目经验,聊聊干货。 群里问的数控车床桁架机械手对刀步骤一次说清 具体来说,数控车床桁架机械手怎么对这类问题,现场见过不少。昨晚群里老周炸了。说他那台桁架机械手换完卡爪,对刀对到凌晨两点,早上开机领先件活就撞了。刀塔直接顶到机械手爪子,哐一声,三千多没了。他发了段视频,手爪歪一边,刀片碎一地。 我看完就回了一句:你是不是拿卡尺随便量了个数就填进去了? 从实际操作来看,他说是啊,差不多就行呗。差不多?差一点就是撞。 这点很多人忽略了 换个角度看,常见错误做法,我见过太多了。有人直接拿个游标卡尺,量一下机械手夹爪端面到卡盘端面的距离,随后手动输到系统里。数值看着对,差个0.5毫米。0.5毫米在普车上可能没事,在桁架机械手上就是撞。 还有人更省事,手动模式下把机械手摇到卡盘跟前,眼睛瞄一下,觉得碰到了,就设成零点。眼睛能看准0.1毫米?别小看这0.1,机械手重复定位精度标0.05,你人眼一瞄直接废了。 落实到具体场景中,最坑的是换商品不换刀补。昨天干A件,今天干B件,长度差了二毫米,机械手爪子伸过去直接顶刀杆上。轻则报警,重则爪子变形。群里小刘上个月就这么干的,修爪子花了一千八。 正解就三步,但有个妥协点 这里有个细节值得展开说,正确做法,说白了就三步。领先步,拿个百分表吸在主轴上,表头打机械手夹爪的定位面。手动摇Z轴,看表针变化,找到夹爪中心跟主轴中心的偏差值。第二步,用标准试棒夹在卡盘上,机械手去夹试棒,看能不能对中。偏了就调机械手X向补偿。第三步,在程序里设一个安全距离,比如Z向留五毫米,机械手先到位,再让刀塔过来。 但有个事得说清楚,行业里便宜方案踩坑就在这。有些厂家为了省成本,机械手爪子用的是铸铝件,不是钢件。你拿百分表打,刚调好,干两天活,爪子磨损了0.1。又偏了。钢爪贵几百块,但能撑半年不调,铝爪便宜,一周调一次,你算算工时。 在此基础上,还有个妥协点,很多小厂没激光对中仪,就靠百分表加塞尺。塞尺塞进去,手感紧了松了,每个人不一样。老师傅手稳,能塞到0.03,新手塞到0.1还说刚好。因而对刀这事,较好固定一个人干。 结尾给个避坑清单 除此之外,量尺这块,别用卡尺量爪子到卡盘的距离。用百分表打主轴和爪子的同轴度。验收就问三个事:爪子材质是钢还是铝?重复定位精度实测多少?换制品后刀补要不要重设? 群里再有人问数控车床桁架机械手怎么对,你就把这篇甩给他。别等撞了刀再哭。 搞数控车床桁架机械手怎么对这事儿说难不难,但细节确实多。把上面几点做到位,大部分常见问题基本能避开。剩下的就是实际操作中慢慢摸索了。

联系铭源

地址:

电话:400-12345-67890

传真:

官网:


Copyright © 台州市路桥铭源自动化设备有限公司 All rights reserved 备案号:Copyright © 2012-2022 某某公司 版权所有
主要从事于 工厂桁架, 桁架榀数, 桁架控制, 欢迎来电咨询! 技术支持:台州市路桥铭源自动化设备有限公司
主营区域: